


Comment évaluer une découpeuse laser de 6 kW avant l'achat ?
Une évaluation pratique doit se fonder sur les besoins réels de production de l'acheteur plutôt que sur la puissance nominale annoncée. Il convient de définir les types de matériaux, les épaisseurs, les dimensions des pièces, les tolérances, les exigences en matière de qualité des bords, le volume de découpe journalier, la disponibilité des gaz, les attentes en matière d'automatisation et le lieu d'intervention.
Demandez ensuite un essai de découpe sur échantillon, en utilisant des matériaux de même qualité ou équivalents. Cet essai doit évaluer bien plus que la simple capacité de la machine à séparer le matériau. Il doit également évaluer la précision dimensionnelle, l'aspect des bords, les scories, la conicité, la stabilité du perçage, le temps de cycle, la consommation de gaz, la répétabilité et l'état des pièces finies après manipulation.
|
Zone d'évaluation |
Questions à poser |
|
Capacité matérielle |
Quelles nuances et épaisseurs de matériaux ont été validées ? |
|
Qualité |
Quels critères et tolérances de qualité des bords peuvent être documentés ? |
|
Productivité |
Quel est le temps de cycle complet, y compris le perçage et le repositionnement ? |
|
Système à gaz |
Quelles sont les exigences en matière de pureté, de pression, de débit, de filtration et de tuyauterie ? |
|
Optique et tête |
Quelles configurations de têtes de coupe et de lentilles sont incluses ? |
|
Automation |
Le système peut-il se connecter à un logiciel de chargement, de déchargement, d'imbrication ou MES ? |
|
Entretien |
Quels consommables nécessitent une inspection ou un remplacement programmé ? |
|
Service |
Quels services de mise en service, de formation, de pièces de rechange et d'assistance technique sont inclus ? |
Les principaux avantages d'une machine de découpe laser de 6 kW
Potentiel de productivité plus élevé
Comparé aux configurations de plus faible puissance, un système de 6 kW offre une énergie laser disponible supérieure et peut permettre une productivité accrue ou une plage de paramètres de traitement plus étendue dans les applications appropriées. Le gain réel dépend de la configuration complète de la machine, notamment de la tête de découpe, de la plateforme de déplacement, de l'alimentation en gaz, du logiciel d'imbrication et de la base de données de processus.
Production flexible
Un laser à fibre de 6 kW permet de passer d'un type de métal à une épaisseur courante grâce à des programmes spécifiques à chaque matériau. Cette flexibilité est avantageuse pour les ateliers et les fabricants produisant des pièces aux géométries variées ou en petites séries fréquentes.
Capacité de contour complexe
La découpe laser CNC permet de réaliser des profils complexes, des trous, des rainures et d'autres géométries sans avoir recours à un poinçon ou à un outil de découpe mécanique spécifique pour chaque contour. La taille et la précision dimensionnelle des pièces obtenues dépendent de l'épaisseur du matériau, de la précision de la machine, de la programmation, de l'apport de chaleur et des tolérances requises.
Découpe sans contact
Comme le laser n'utilise ni lame ni poinçon pour usiner la pièce, le procédé évite de nombreuses formes de contact et d'usure liés à l'utilisation d'outils de coupe mécaniques. L'entretien des consommables reste toutefois nécessaire ; il s'agit notamment des buses, des vitres de protection, des lentilles, des filtres et autres composants spécifiés par le fabricant de la machine.
Potentiel d'automatisation
Une découpeuse laser de 6 kW peut être intégrée aux logiciels de CAO/FAO, à l'imbrication automatique, au chargement et au déchargement des tôles, au suivi de la production et aux systèmes de gestion d'usine. L'automatisation est particulièrement avantageuse lorsqu'elle réduit les temps morts, améliore l'utilisation des matériaux et s'adapte à la taille des lots et à l'agencement de production de l'entreprise.
Quels métaux un laser de 6 kW peut-il découper ?
|
Matériel |
Considérations relatives au processus typique |
Objectif commun de gaz d'assistance |
Principaux risques liés à la qualité |
|
acier au carbone |
Bénéficie souvent d'un processus de coupe réactif |
L'oxygène peut favoriser une réaction exothermique et accroître la productivité dans certaines applications. |
Oxydation excessive, scories, apport de chaleur excessif |
|
Acier inoxydable |
Nécessite un contrôle de l'apport de chaleur et de l'oxydation des bords |
L'azote est généralement choisi lorsqu'un bord propre et à oxyde réduit est requis. |
matériau refondu, bavures, décoloration |
|
alliages d'aluminium |
Les matériaux réfléchissants et thermoconducteurs nécessitent un couplage stable |
On peut choisir entre de l'azote et de l'air comprimé propre en fonction de l'épaisseur et de la qualité visées. |
scories, déformation, perforation instable |
|
Laiton et cuivre |
Une réflectivité et une conductivité thermique élevées rendent la stabilité du processus importante. |
On peut utiliser de l'azote ou une autre stratégie de gaz inerte appropriée. |
Réflexion arrière, instabilité perforante, scories de bord |
|
alliages de titane |
Nécessite une validation spécifique au matériau et un apport de chaleur contrôlé. |
Un gaz inerte peut contribuer à limiter l'oxydation, selon l'application. |
Oxydation, bord affecté par la chaleur, modifications métallurgiques |
Qu’est-ce qui détermine les performances de coupe réelles ?
Le rendement réel d'une machine est le fruit du fonctionnement conjoint de plusieurs systèmes. La source laser doit fournir une puissance stable, le trajet du faisceau doit rester propre et aligné, et la tête de découpe doit maintenir la distance de sécurité adéquate. Le système de déplacement doit suivre le contour programmé avec précision, tandis que le système d'assistance au gaz doit garantir une pression et un débit stables.
La préparation des matériaux est également importante. La planéité de la tôle, la contamination de surface, les contraintes résiduelles, les variations d'alliage et l'état des supports peuvent tous influencer le résultat. Pour une production reproductible, les opérateurs doivent tenir à jour une base de données de processus documentée, consignant le matériau, l'épaisseur, le gaz, la buse, la mise au point, la vitesse, la méthode de perçage et les observations de qualité.
Conclusion
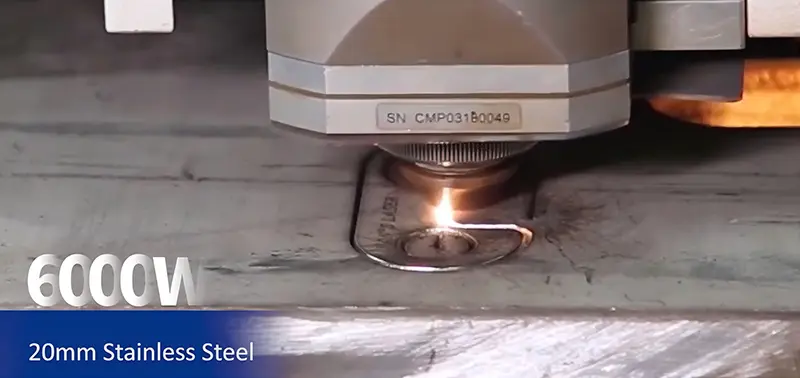
Une machine de découpe laser à fibre de 6 kW peut traiter de nombreux métaux industriels courants et prendre en charge une production CNC flexible. Ses performances pratiques dépendent du système complet et de la plage de fonctionnement spécifique à l'application, et non de la seule puissance de la source laser.
Si vous évaluez une machine de découpe laser pour métaux de 6 kW, Han's Laser peut vous aider à adapter la source laser, la tête de découpe, le système de gaz, la configuration d'automatisation et les paramètres de processus à vos objectifs de production.
Foire aux questions
Une puissance de 6 kW est-elle suffisante pour la découpe industrielle des métaux ?
Pour de nombreuses applications de tôlerie, une puissance de 6 kW offre un bon compromis entre flexibilité de traitement et productivité. Son adéquation dépend des matériaux utilisés, de leur épaisseur, de la qualité des bords, du volume de production et du niveau d'automatisation. Un essai de découpe sur échantillon est plus fiable qu'une simple comparaison des puissances nominales.
Un laser à fibre de 6 kW peut-il découper l'acier inoxydable et l'aluminium ?
Oui. Un laser à fibre de 6 kW correctement configuré peut traiter l'acier inoxydable et l'aluminium. La machine doit utiliser une optique adaptée, une tête de découpe compatible, un gaz d'assistance approprié et des paramètres validés spécifiques au matériau.
Une puissance de 6 kW signifie-t-elle automatiquement une coupe plus rapide ?
Non. Une puissance plus élevée peut élargir la plage de paramètres de traitement, mais la vitesse dépend également des propriétés du matériau, de l'éjection des gaz, de la qualité du faisceau, des performances de déplacement, du temps de perçage et de la qualité de bord souhaitée. Le temps de cycle complet est un meilleur indicateur de productivité que la seule vitesse de coupe nominale.
Dois-je choisir une machine de 6 kW ou une machine plus puissante ?
Choisissez votre machine en fonction de l'épaisseur des matériaux, du rendement souhaité, des objectifs de qualité, du budget, de l'infrastructure gazière et du taux d'utilisation prévu. Une machine plus puissante peut ne pas être rentable si la production concerne principalement des tôles fines, des séries courtes ou un faible taux d'utilisation.




 LET’S TALK


